

스레드 밀링 커터는 비교적 쉽게 스레드를 생성할 수 있지만 일관된 결과를 얻기 위해 작업을 시작하기 전에 기계공이 고려해야 하는 많은 요소가 있습니다. 이러한 특성을 개념화하고 올바른 공구를 선택하려면 기계공이 먼저 기본 스레드 밀링 응용 프로그램을 이해해야 합니다. 이 기사에서는 스레드 밀링 공구를 선택할 때 고려해야 할 요소를 자세히 설명합니다.
기계 부품의 복잡성, 재료 및 기계 설정은 모두 CNC 공작 기계용 도구 선택에 영향을 미칩니다. 스레드 밀링은 비대칭 또는 단단한 재료를 가공하고 칩 파손 문제가 발생할 때 이상적입니다. 기계공은 헤드 교체가 가능한 스레드 밀링 커터, 인덱서블 도구 및 솔리드 도구를 포함하여 스레드 부품을 가공할 때 다양한 옵션을 사용할 수 있습니다.
나사 부품의 기계 가공에는 많은 변수가 있으며 각 유형의 공구에는 특정 용도 및 금속 제거율에 대한 장점이 있습니다. 그리고 선택은 공작물 자체에 크게 의존하지만 가장 중요한 변수는 나사산 크기와 나사산 깊이, 주어진 나사산 크기에 대한 부품의 부피, 공작물의 재질과 경도, 사용 중인 공작 기계입니다. . 그중에는 주어진 양의 금속을 가능한 한 최단 시간에 제거하기 위해 올바른 유형의 밀링 커터를 선택하는 것이 있습니다. 스레드 밀링 커터를 잘못 선택하면 생산 손실, 인서트 수명 단축 및 생산 비용 증가가 발생합니다.
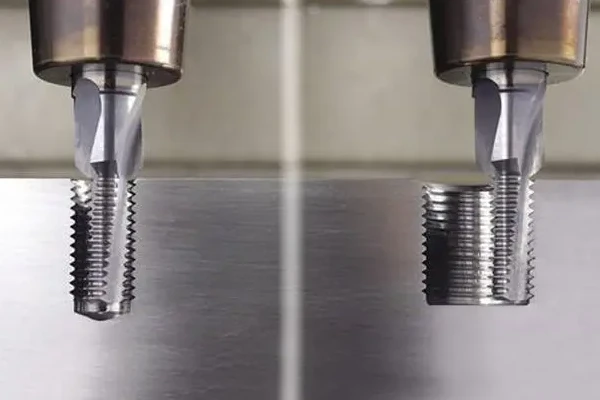
스레드 밀링 커터 선택을 위한 기준 요소
1. 일체형 초경 옵션
스레드 밀링 커터의 특성으로 인해 완전히 밀링된 단면 솔리드 초경 공구가 큰 스레드 크기를 생산하는 가장 빠른 방법이라고 생각하는 경우가 많습니다. 사실이지만 이 유형의 공구는 특정 피치와 2xD의 최대 절삭 깊이로 제한됩니다. 고온 합금 및 다이강과 같은 거친 재료를 나사 가공할 때 나사산을 측정하기 위해 여러 개의 방사형 패스가 필요하므로 구멍당 주기 시간과 부품당 전체 주기 시간이 증가합니다.
2. 인덱싱 가능한 옵션
부품 크기가 작고 주기 시간이 문제가 되지 않는 7/8" 이상의 나사산을 생산하는 작업장의 경우 단일 평면 인덱서블 도구의 다양성과 단순성의 이점을 고려하십시오. 도구를 인덱싱하는 기능을 통해 이러한 도구는 다양한 나사산 크기, 직경 및 피치 조합에 사용됩니다(경우에 따라 최대 3xD 나사 깊이 및 최대 4배 긴 공구 수명).
이 공구는 각 인서트에 대해 정밀 연삭 리세스로 설계되어 매우 안정적이며 거친 소재에서 큰 나사산을 가공하는 작업장에서 선택하는 시스템입니다. 또한 기존 기계가 로터리 탭에 필요한 토크를 처리할 수 없는 설정에도 사용됩니다. 또한 홀수 피치 조합 나사산이 필요한 소규모 생산 작업에도 적합합니다.
3. 교체 가능한 헤드 옵션
교체 가능한 헤드 또는 모듈식 시스템은 설치가 쉽고 매우 높은 금속 제거율을 달성하도록 설계되었습니다. 가장자리 수가 많은 인서트를 사용하면 대부분의 소재에서 더 높은 이송 속도를 얻을 수 있어 사이클 시간이 크게 단축됩니다. 공작 기계 매거진 공간을 늘리고 사이클 시간을 줄이기 위해 도구 조합이 필요할 때 2xD 나사 깊이 비율로 큰 나사 크기를 생산할 때 모듈식 시스템을 선택하는 것이 좋습니다. 단일 날 인서트는 여러 피치 및 직경 조합을 생성할 수 있으며 공구 본체/홀더 설계를 통해 인덱서블 시스템보다 동일한 원주에서 인서트가 더 많은 절삭날을 가질 수 있습니다.
생산 변수, 스레드 크기 및 스레드 깊이는 다목적 도구가 유익한지 여부를 결정하는 결정적인 요소입니다. 설정 시간과 주기 시간은 중요한 요소가 아닙니다(응용 프로그램, 작업장 유형 및 부품 수에 따라 다름). 단일 평면 인덱서블 스레드 밀은 가장 빠른 방법은 아니지만 비용을 최소화하고 좋은 스레드를 얻을 수 있는 경제적인 방법입니다.


